Khách hàng: 39 lượt xem
Trong các chi tiết làm việc liên tục với ma sát, đất đá hoặc vật liệu có tính mài mòn cao, khả năng duy trì độ cứng và chống biến dạng bề mặt là yếu tố quan trọng. Đây cũng là lý do thép 65Mn thường được lựa chọn cho lò xo, dao cắt, lưỡi máy nông nghiệp và một số chi tiết chịu tải chu kỳ.
65Mn thuộc nhóm thép đàn hồi có hàm lượng Carbon tương đối cao. Khi được nhiệt luyện đúng chế độ, vật liệu có thể đạt độ cứng và độ bền cao hơn đáng kể so với trạng thái ban đầu. Tổ chức sau tôi, kết hợp với chế độ ram phù hợp, giúp bề mặt có khả năng chống biến dạng và chống mài mòn tốt hơn khi làm việc.
Tuy nhiên, không nên hiểu rằng thép 65Mn chịu mài mòn luôn có khả năng chống mài mòn vượt trội trong mọi điều kiện. Hiệu quả thực tế còn phụ thuộc vào độ cứng đạt được, tổ chức kim loại, tải trọng, loại ma sát, tốc độ làm việc và môi trường sử dụng. Vì vậy, việc lựa chọn 65Mn cần gắn với yêu cầu cụ thể của từng chi tiết.
Nếu cần phân biệt khả năng chịu mài mòn của 65Mn với S50C, có thể tham khảo thêm bài so sánh thép 65Mn và S50C để hiểu rõ sự khác biệt về thành phần, độ cứng và phạm vi ứng dụng.
Tại Sao Thép 65Mn Có Khả Năng Chịu Mài Mòn Tốt?
Carbon tạo nền tảng cho độ cứng sau nhiệt luyện
Carbon là một trong những nguyên tố quan trọng nhất quyết định khả năng đạt độ cứng của 65Mn. Theo thành phần tham khảo của GB/T 1222, 65Mn có hàm lượng Carbon khoảng 0,62–0,70%. Hàm lượng này cao hơn nhiều so với các loại thép carbon thấp thông dụng.
Khi được nung đến vùng thích hợp để tạo Austenit và sau đó làm nguội nhanh, Carbon góp phần hình thành tổ chức Martensite có độ cứng cao. Đây là cơ sở quan trọng giúp bề mặt chi tiết chống lại biến dạng do ma sát và giảm tốc độ mòn trong điều kiện làm việc phù hợp.
Cần lưu ý rằng khả năng chống mài mòn không đơn giản là do “Carbon tạo mật độ cacbit dày đặc”. Với 65Mn, cơ chế quan trọng hơn là tổ chức sau nhiệt luyện và độ cứng đạt được. Vì vậy, cùng một mác thép nhưng chế độ tôi và ram khác nhau có thể cho khả năng chống mài mòn khác nhau.
Mangan hỗ trợ khả năng thấm tôi
Mangan cũng đóng vai trò quan trọng trong 65Mn. Theo GB/T 1222, hàm lượng Mn thường nằm khoảng 0,90–1,20%. Mn giúp tăng độ thấm tôi và hỗ trợ quá trình hình thành tổ chức có độ cứng cao sau làm nguội.
Đặc tính này đặc biệt có ý nghĩa khi xử lý các phôi có chiều dày lớn hơn. Tuy nhiên, không nên hiểu rằng Mn có thể đảm bảo mọi tiết diện đều đạt cùng một độ cứng. Khả năng đạt độ cứng thực tế còn phụ thuộc vào kích thước chi tiết, tốc độ làm nguội và phương pháp nhiệt luyện.
Martensite quyết định phần lớn khả năng chống mài mòn sau tôi
Sau quá trình tôi, 65Mn có thể hình thành tổ chức Martensite với độ cứng cao. Khi kết hợp với chế độ ram thích hợp, tổ chức này giúp bề mặt chi tiết có khả năng chống lại biến dạng dẻo và mài mòn tốt hơn trong quá trình tiếp xúc.
Với chi tiết làm việc dưới ma sát trượt hoặc ma sát lăn, việc kiểm soát độ cứng và tổ chức sau nhiệt luyện có ý nghĩa quan trọng. Độ cứng quá thấp có thể làm bề mặt nhanh biến dạng và mòn. Ngược lại, nếu chỉ cố tăng độ cứng mà không kiểm soát độ dai, chi tiết có thể tăng nguy cơ nứt hoặc gãy khi chịu va đập.
Do đó, mục tiêu khi nhiệt luyện 65Mn không đơn thuần là đạt độ cứng cao nhất mà là đạt sự cân bằng giữa độ cứng, khả năng chống mài mòn và độ dai phù hợp với điều kiện làm việc.
Thông Số Kỹ Thuật Và Độ Cứng Của Thép 65Mn Chịu Mài Mòn
Một điểm cần lưu ý khi đọc thông số 65Mn là phải xác định rõ trạng thái vật liệu. Độ cứng của thép khi giao hàng, thép ở trạng thái ủ và thép sau tôi ram không thể sử dụng thay thế cho nhau. Theo một số tài liệu tham khảo theo GB/T 1222, giới hạn bền kéo của 65Mn sau trạng thái nhiệt luyện quy định có thể đạt ≥980 MPa, giới hạn chảy ≥785 MPa, độ giãn dài tối thiểu khoảng 8% và độ thắt tiết diện khoảng 30%. Một số nguồn cũng ghi nhận độ cứng giới hạn của vật liệu ở trạng thái cung cấp khác nhau tùy dạng sản phẩm và trạng thái giao hàng.
Vì vậy, không nên lấy một giá trị như ≤229 HB để áp dụng chung cho mọi thép 65Mn. Với thép tấm hoặc thép thanh, giới hạn độ cứng còn phụ thuộc vào tiêu chuẩn sản phẩm và trạng thái cung cấp. Chẳng hạn, một số tài liệu thương mại dẫn mức ≤302 HBW cho trạng thái sản phẩm theo điều kiện nhất định.

Sau nhiệt luyện, 65Mn có thể đạt độ cứng cao hơn đáng kể. Khoảng 55–62 HRC có thể được sử dụng như mức tham khảo trong một số chế độ xử lý, nhưng không nên xem đây là mức bắt buộc hoặc giá trị cố định cho mọi chi tiết. Kết quả thực tế phụ thuộc vào thành phần vật liệu, chiều dày, nhiệt độ tôi, môi trường làm nguội và chế độ ram.
Đối với những chi tiết cần kiểm soát chặt khả năng chống mài mòn, doanh nghiệp nên xác định độ cứng mục tiêu ngay từ bước thiết kế. Sau đó, thông số nhiệt luyện cần được xây dựng dựa trên mác thép, kích thước và yêu cầu làm việc của chi tiết.
Nếu sử dụng phương pháp cảm ứng để tăng độ cứng bề mặt, có thể tham khảo thêm quy trình tôi cao tần để hiểu cách kiểm soát quá trình gia nhiệt, làm nguội và chiều sâu lớp tôi.
Các Ứng Dụng Điển Hình Của Thép 65Mn Chịu Mài Mòn Trong Môi Trường Ma Sát Cao
Nhờ khả năng đạt độ cứng cao sau nhiệt luyện và vẫn duy trì đặc tính đàn hồi, 65Mn được sử dụng trong nhiều chi tiết vừa chịu ma sát vừa chịu tải chu kỳ.
Trong nông nghiệp và lâm nghiệp, 65Mn có thể được sử dụng cho các chi tiết như lưỡi cắt, lưỡi dao máy, bộ phận làm việc của máy xới hoặc một số chi tiết cần khả năng chống mài mòn khi tiếp xúc với đất và vật liệu dạng hạt. Với những ứng dụng có va đập lớn, cần lựa chọn chế độ nhiệt luyện phù hợp để tránh đặt độ cứng quá cao làm giảm độ dai.
Trong ngành sản xuất dao và dụng cụ cắt, 65Mn có thể được dùng cho một số loại lưỡi cưa, dao cắt và chi tiết dạng bản cần độ cứng và khả năng giữ cạnh ở mức phù hợp. Tuy nhiên, đối với các dao công nghiệp yêu cầu giữ cạnh rất cao và làm việc liên tục, các loại thép dụng cụ hợp kim như SKD11 có thể phù hợp hơn tùy thiết kế và điều kiện sử dụng.
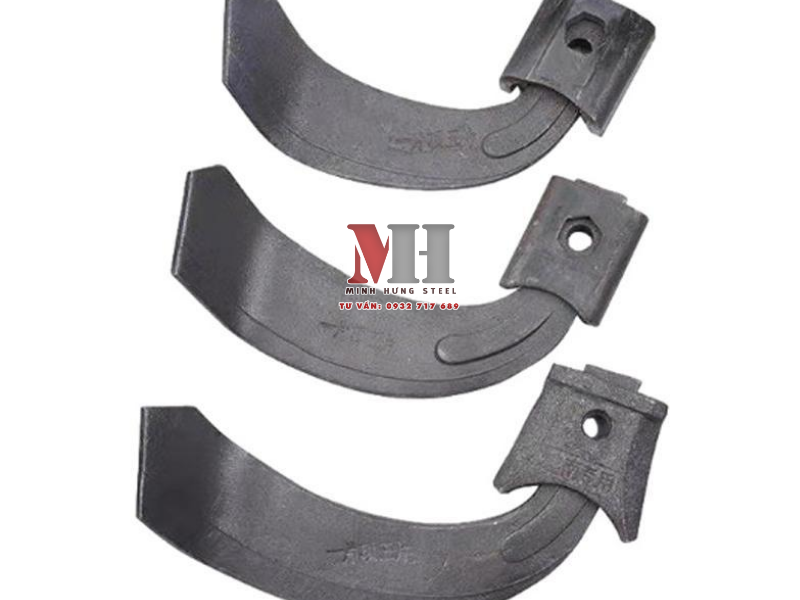
Trong cơ khí chế tạo, 65Mn còn được sử dụng cho các chi tiết cần kết hợp giữa độ cứng và tính đàn hồi như lò xo lá, chi tiết đàn hồi, chốt hoặc một số bộ phận chịu mài mòn. Việc lựa chọn vật liệu cần dựa trên tải trọng, tần suất làm việc và yêu cầu tuổi thọ thay vì chỉ dựa vào độ cứng.
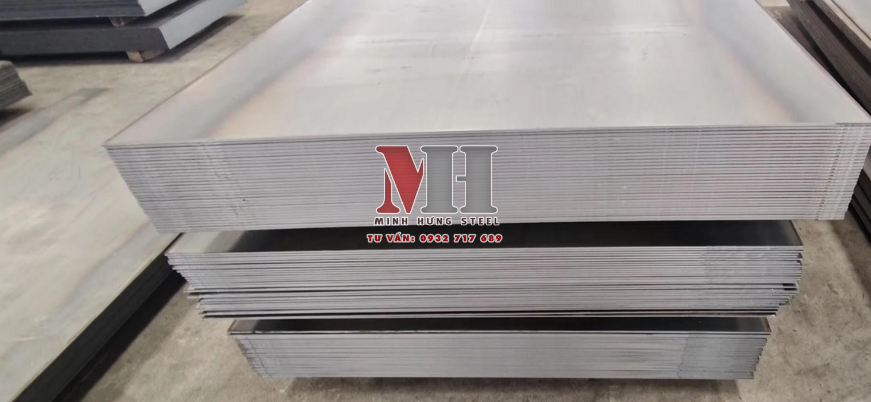
Với những chi tiết dạng tấm cần gia công theo bản vẽ, nhà cung cấp có thể hỗ trợ gia công cắt laser thép tấm hoặc phương pháp cắt phù hợp với chiều dày và yêu cầu của phôi. Sau khi cắt, chi tiết có thể tiếp tục được gia công cơ khí và nhiệt luyện theo quy trình sản xuất.
Bí Quyết Nhiệt Luyện Để Thép 65Mn Chịu Mài Mòn Cao
Nhiệt luyện là bước quyết định đến phần lớn cơ tính cuối cùng của 65Mn. Theo các tài liệu tham khảo về 65Mn theo GB/T 1222, nhiệt độ tôi thường nằm quanh 830 ± 20°C và môi trường tôi dầu được sử dụng trong điều kiện quy định. Một số tài liệu cũng đưa ra khoảng 830–860°C cho quá trình tôi.
Tuy nhiên, không nên áp dụng một mức nhiệt cố định cho mọi chi tiết. Kích thước phôi, hình dạng, thiết bị gia nhiệt và yêu cầu cơ tính đều có thể làm thay đổi chế độ xử lý. Trước khi sản xuất hàng loạt, nên thử nghiệm trên mẫu đại diện để xác định thông số phù hợp.
Sau khi tôi, chi tiết cần được ram để giảm ứng suất và điều chỉnh sự cân bằng giữa độ cứng và độ dai. Ram thấp thường được lựa chọn khi ưu tiên độ cứng và khả năng chống mài mòn. Trong khi đó, với các chi tiết như lò xo hoặc nhíp cần khả năng đàn hồi và chịu tải chu kỳ, chế độ ram cao hơn có thể được sử dụng để đạt sự cân bằng cơ tính phù hợp.
Không nên mặc định rằng ram ở 150–250°C luôn tạo ra 58–62 HRC hoặc ram 350–450°C luôn tạo ra 45–50 HRC cho mọi phôi 65Mn. Độ cứng thực tế cần được xác nhận bằng thử nghiệm trên đúng vật liệu và quy trình nhiệt luyện.
Với các chi tiết yêu cầu độ cứng bề mặt nhưng vẫn cần giữ tổ chức và tính chất lõi, tôi cao tần là một phương án đáng xem xét. Phương pháp này cho phép tập trung nhiệt ở vùng bề mặt và kiểm soát chiều sâu lớp tôi thông qua tần số, công suất, thời gian gia nhiệt và điều kiện làm nguội.
Để giảm rủi ro trong quá trình nhiệt luyện, việc lựa chọn phôi đầu vào cũng rất quan trọng. Có thể tham khảo thêm bài 5 tiêu chí chọn thép 65Mn để kiểm tra thành phần hóa học, bề mặt, dung sai, chứng từ và chất lượng phôi trước khi đưa vào sản xuất.
So Sánh Thép 65Mn Chịu Mài Mòn Với Các Mác Thép Khác
Không có một loại thép duy nhất phù hợp cho mọi môi trường mài mòn. 65Mn có lợi thế khi cần kết hợp giữa độ cứng sau nhiệt luyện và tính đàn hồi, trong khi SKD11 được phát triển cho các ứng dụng khuôn và dụng cụ cần khả năng chống mài mòn cao hơn.
| Mác thép | Đặc điểm độ cứng | Khả năng chống mài mòn | Đặc điểm nổi bật |
|---|---|---|---|
| 65Mn | Có thể đạt độ cứng cao sau nhiệt luyện | Tốt | Kết hợp độ cứng với tính đàn hồi |
| S50C | Có thể đạt độ cứng cao sau tôi | Tốt trong điều kiện phù hợp | Dễ gia công, phù hợp nhiều chi tiết máy |
| SKD11 | Thường khoảng 58–62 HRC sau nhiệt luyện | Rất cao | Thép dụng cụ hợp kim, nhiều Carbide, dùng cho khuôn và dao |
| Hardox 400/500 | Khoảng 400/500 HBW theo cấp thép | Cao | Thép tấm chịu mài mòn, phù hợp kết cấu và thiết bị chịu mòn |
SKD11 là thép dụng cụ làm việc nguội có hàm lượng Carbon và Chromium cao. Sau nhiệt luyện, vật liệu thường đạt khoảng 58–62 HRC và có khả năng chống mài mòn cao, nên được sử dụng cho khuôn dập, dao cắt, chày và các chi tiết chịu mòn.
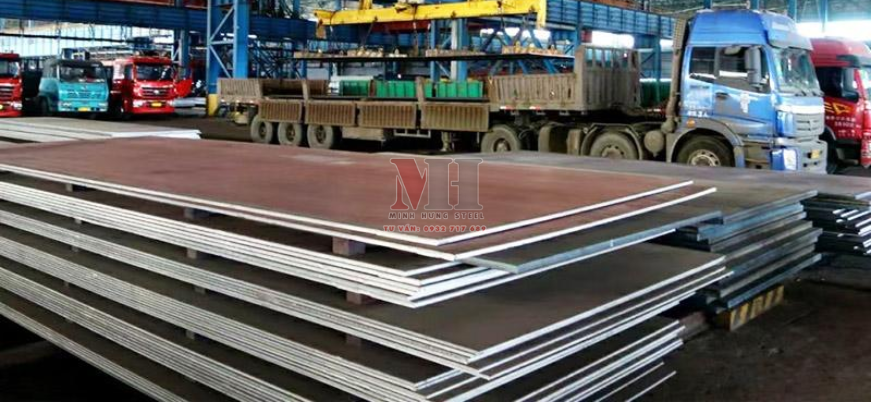
Trong khi đó, Hardox 400 và Hardox 500 thuộc nhóm thép tấm chịu mài mòn, trong đó con số 400 và 500 gắn với cấp độ cứng danh nghĩa theo HBW chứ không phải HRC. Vì vậy, không nên đưa “40–50 HBW” vào bảng so sánh như một số bảng thông tin không chính xác. Khi so sánh với 65Mn, cần đặt chúng trong đúng bối cảnh ứng dụng: Hardox phù hợp với tấm kết cấu chịu mài mòn, còn 65Mn thường được lựa chọn cho các chi tiết cần thêm đặc tính đàn hồi và khả năng nhiệt luyện.
Với S50C, khả năng gia công và phạm vi sử dụng rộng là lợi thế quan trọng. Tuy nhiên, khi thiết kế yêu cầu khả năng đàn hồi hoặc làm việc theo chu kỳ, 65Mn có thể là lựa chọn phù hợp hơn nếu các yêu cầu về nhiệt luyện và cơ tính được kiểm soát đúng.
Nên Chọn 65Mn Chịu Mài Mòn Khi Nào?
65Mn phù hợp khi chi tiết cần độ cứng tương đối cao sau nhiệt luyện, khả năng chống mài mòn và tính đàn hồi trong cùng một thiết kế. Đây là điểm khác biệt quan trọng so với những loại thép carbon thông dụng chỉ được lựa chọn dựa trên khả năng gia công hoặc chi phí vật liệu.
Tuy nhiên, nếu chi tiết chịu va đập rất mạnh, yêu cầu độ dai cao hoặc làm việc ở nhiệt độ cao, cần đánh giá thêm các mác thép khác. Ngược lại, nếu mục tiêu chính là khả năng giữ cạnh và chống mài mòn rất cao cho khuôn hoặc dao công nghiệp, thép dụng cụ như SKD11 có thể được xem xét.
Vì vậy, lựa chọn 65Mn không nên chỉ dựa vào con số HRC. Cần xem xét đồng thời độ cứng, độ dai, tính đàn hồi, tải trọng, dạng mài mòn, nhiệt độ làm việc, kích thước chi tiết và phương pháp nhiệt luyện.
Thép 65Mn có khả năng chống mài mòn tốt nhờ hàm lượng Carbon tương đối cao, sự hỗ trợ của Mangan đối với khả năng thấm tôi và đặc biệt là khả năng hình thành tổ chức có độ cứng cao sau nhiệt luyện. Khi được xử lý đúng, vật liệu có thể đáp ứng đồng thời yêu cầu về độ cứng, khả năng chống mài mòn và tính đàn hồi.
Tuy nhiên, độ cứng cao không đồng nghĩa với khả năng chống mài mòn cao trong mọi trường hợp. Hiệu quả thực tế còn phụ thuộc vào tổ chức sau nhiệt luyện, điều kiện ma sát, tải trọng và môi trường làm việc. Do đó, việc lựa chọn mác thép và chế độ nhiệt luyện cần được thực hiện dựa trên yêu cầu thực tế của từng chi tiết.
Quý khách có thể liên hệ Thép Minh Hưng để được hỗ trợ lựa chọn giải pháp vật liệu phù hợp, đáp ứng tối ưu cho từng công trình và dự án.
Hotline đặt hàng: 093 2717 689 – 0932 005 689
Website: Thepminhhung.com
Email: minhhungsteel@gmail.com