Khách hàng: 7 lượt xem
Trong ngành công nghiệp sản xuất thép ống, ERW là một trong những công nghệ hàn được ứng dụng rộng rãi nhờ khả năng kiểm soát kích thước chính xác, chất lượng mối hàn ổn định và hiệu quả sản xuất cao. Khác với phương pháp chế tạo ống thép đúc từ phôi thép nguyên khối, ống thép hàn ERW được hình thành từ dải thép cuộn, sau đó tạo hình tròn và liên kết hai mép bằng nhiệt sinh ra từ điện trở.
Điểm đáng chú ý của công nghệ này không chỉ nằm ở tốc độ sản xuất mà còn ở khả năng kiểm soát chất lượng đường hàn, độ dày thành ống và tính đồng đều của sản phẩm. Khi được sản xuất theo đúng quy trình và tiêu chuẩn kỹ thuật, ống thép ERW có thể đáp ứng nhiều yêu cầu từ hệ thống cấp thoát nước, phòng cháy chữa cháy đến đường ống dẫn dầu khí và kết cấu công nghiệp.
Vậy ống thép hàn ERW là gì, công nghệ hàn cao tần hoạt động như thế nào và sản phẩm này phù hợp với những ứng dụng nào? Bài viết dưới đây sẽ phân tích chi tiết dưới góc độ kỹ thuật và thực tế lựa chọn vật liệu.
Ống thép hàn ERW là gì?
Ống thép hàn ERW là loại ống thép được sản xuất bằng phương pháp hàn điện trở, có tên tiếng Anh là Electric Resistance Welded. Công nghệ này sử dụng dải thép cuộn cán nóng (HRC) hoặc cán nguội (CRC) làm nguyên liệu đầu vào. Dải thép được đưa qua hệ thống trục lăn để uốn thành hình trụ, sau đó hai mép thép được gia nhiệt và ép liên kết với nhau tạo thành đường hàn dọc thân ống.
Đặc điểm quan trọng của phương pháp ERW là quá trình liên kết không cần sử dụng que hàn, dây hàn hay kim loại bù. Nhiệt lượng sinh ra từ dòng điện đi qua vùng tiếp xúc giữa hai mép thép làm vật liệu đạt trạng thái dẻo ở nhiệt độ cao. Dưới tác động của lực ép cơ học, hai mép thép liên kết trực tiếp và hình thành mối hàn.
Công nghệ ERW và HFI có gì khác nhau?
Trong thực tế sản xuất hiện đại, ERW và HFI thường được nhắc đến cùng nhau nhưng không hoàn toàn đồng nghĩa về mặt thuật ngữ.
ERW là tên gọi chung của phương pháp hàn điện trở. Trong khi đó, HFI (High Frequency Induction) là công nghệ gia nhiệt cảm ứng tần số cao được sử dụng để tạo nhiệt tại hai mép thép trước khi ép hàn. Một số dây chuyền hiện đại cũng sử dụng phương pháp tiếp xúc trực tiếp bằng dòng điện cao tần.
Ở các dây chuyền sản xuất ống thép hiện đại, tần số làm việc thường nằm trong khoảng hàng chục đến hàng trăm kilohertz, tùy thiết kế thiết bị và đường kính sản phẩm. Dòng điện cao tần tập trung năng lượng tại vùng mép thép, giúp quá trình gia nhiệt diễn ra nhanh và có kiểm soát.
So với các công nghệ hàn điện trở tần số thấp trước đây, công nghệ cao tần hiện đại cho phép kiểm soát tốt hơn vùng gia nhiệt, giảm thời gian tác động nhiệt và nâng cao tính ổn định của đường hàn.
Đây là yếu tố quan trọng giúp ống thép hàn ERW hiện đại được sử dụng trong nhiều hệ thống đường ống và kết cấu công nghiệp đòi hỏi độ chính xác cao.
Để hiểu rõ hơn về các dòng sản phẩm trên thị trường, có thể tham khảo thêm bài viết [ống thép hàn] của Thép Minh Hưng.
Giải mã quy trình luyện kim và sản xuất ống thép hàn ERW chuẩn quốc tế
Chất lượng của ống thép ERW không chỉ phụ thuộc vào nguyên liệu đầu vào mà còn được quyết định bởi độ chính xác của từng công đoạn tạo hình, gia nhiệt, ép hàn và kiểm tra thành phẩm.
Một dây chuyền sản xuất hiện đại thường được tổ chức theo quy trình liên tục, trong đó các thông số về tốc độ cán, nhiệt độ hàn, lực ép và điều kiện làm nguội được kiểm soát đồng bộ.
Xả băng và xử lý mép thép (Slitting & Edge Preparation)
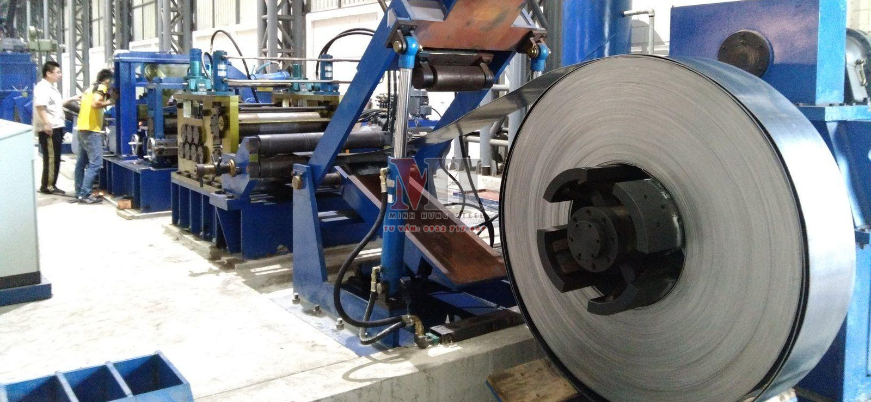
Nguyên liệu đầu vào thường là cuộn thép cán nóng hoặc cán nguội được lựa chọn theo mác thép, chiều dày và yêu cầu cơ tính của sản phẩm.
Cuộn thép được đưa vào máy xả băng để chia thành các dải thép có chiều rộng phù hợp với đường kính ống thành phẩm. Sau đó, hai mép dải thép được xử lý nhằm loại bỏ ba-via, lớp oxit và các khuyết tật bề mặt có thể ảnh hưởng đến quá trình hàn.
Đây là công đoạn có ý nghĩa quan trọng bởi chất lượng tiếp xúc giữa hai mép thép ảnh hưởng trực tiếp đến độ liên tục và tính đồng nhất của mối hàn.
Uốn định hình nguội (Cold Roll Forming)
Dải thép sau xử lý được đưa qua hệ thống trục lăn tạo hình liên tục. Thông qua nhiều cấp con lăn, thép được uốn dần từ dạng phẳng sang hình vòng cung và cuối cùng tạo thành ống tròn với hai mép thép nằm đối diện nhau.
Ở giai đoạn này, độ chính xác của hệ thống trục cán quyết định đáng kể đến đường kính ngoài, độ tròn và độ đồng đều hình học của ống.
Hai mép thép sau khi tạo hình được giữ ở khoảng cách thích hợp, tạo thành khe chữ V để chuẩn bị cho quá trình hàn cao tần.
Gia nhiệt cao tần và ép hàn (HF Heating & Squeeze Welding)
Đây là công đoạn cốt lõi trong công nghệ sản xuất ống thép hàn ERW.
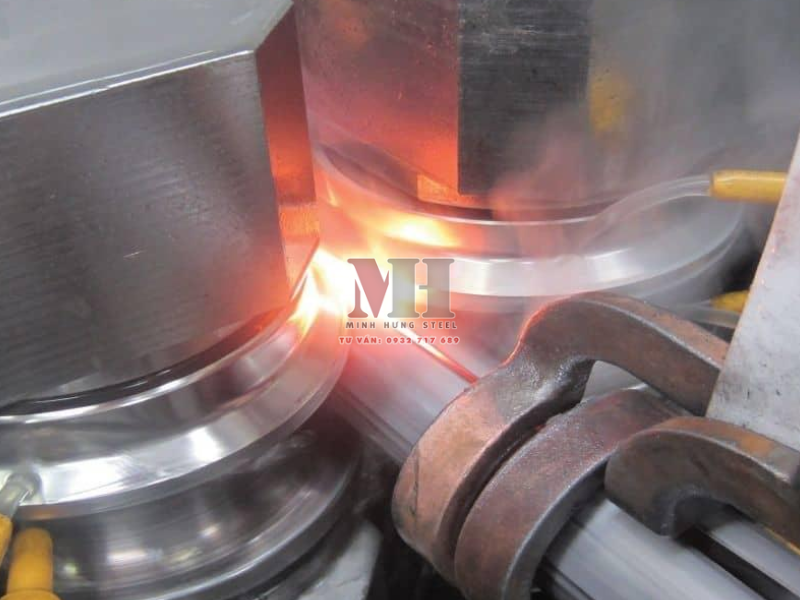
Dòng điện cao tần được đưa đến vùng mép thép thông qua hệ thống tiếp điện hoặc cuộn cảm ứng. Nhờ hiệu ứng bề mặt và hiệu ứng lân cận, nhiệt lượng tập trung tại hai mép tiếp xúc, làm vật liệu nhanh chóng đạt trạng thái dẻo ở nhiệt độ hàn.
Ngay sau đó, hệ thống con lăn ép (Squeeze Rolls) tạo lực cơ học để đẩy hai mép thép liên kết với nhau. Phần vật liệu và tạp chất bị đẩy ra ngoài hình thành gờ hàn, còn gọi là Weld Flash.
Chất lượng mối hàn phụ thuộc vào sự phối hợp giữa công suất gia nhiệt, tốc độ dây chuyền, góc chữ V, khoảng cách mép thép và lực ép. Nếu các thông số này không được kiểm soát phù hợp, mối hàn có thể xuất hiện khuyết tật như hàn không ngấu, liên kết không hoàn toàn hoặc lẫn oxit.
Bào gọt gờ hàn trong và ngoài (Internal & External Scarfing)
Sau khi ép hàn, phần gờ vật liệu dư được loại bỏ bằng dao hợp kim chuyên dụng.
Đối với mặt ngoài, dao bào gọt giúp bề mặt ống trở nên phẳng và đồng đều. Đối với mặt trong, việc xử lý gờ hàn phụ thuộc vào đường kính, chiều dày và yêu cầu kỹ thuật của sản phẩm.
Công đoạn này đặc biệt quan trọng đối với các hệ thống cần lưu thông chất lỏng, khí hoặc yêu cầu bề mặt trong thông thoáng, hạn chế cản trở dòng chảy.
Xử lý nhiệt đường hàn (Seam Normalizing)
Sau quá trình hàn, vùng đường hàn và khu vực ảnh hưởng nhiệt có thể có tổ chức kim loại khác biệt so với phần thân ống do chu kỳ gia nhiệt và làm nguội nhanh.
Với các sản phẩm có yêu cầu kỹ thuật phù hợp, nhà sản xuất có thể thực hiện xử lý nhiệt cục bộ đường hàn. Quá trình này giúp cải thiện tổ chức kim loại, giảm chênh lệch cơ tính và hạn chế ứng suất dư tại vùng liên kết.
Cần phân biệt giữa xử lý nhiệt đường hàn thông thường và xử lý nhiệt toàn thân ống. Không phải mọi sản phẩm ERW đều bắt buộc phải thực hiện cùng một chế độ nhiệt. Yêu cầu này phụ thuộc vào tiêu chuẩn sản xuất, mác thép và mục đích sử dụng.
Kiểm tra không phá hủy và thử áp lực (NDT & Hydrostatic Test)
Trước khi xuất xưởng, ống thép ERW phải trải qua các bước kiểm tra chất lượng theo tiêu chuẩn áp dụng.
Phương pháp siêu âm (UT) hoặc kiểm tra điện từ có thể được sử dụng để phát hiện các khuyết tật liên quan đến đường hàn. Đối với sản phẩm dùng trong hệ thống chịu áp lực, thử thủy tĩnh (Hydrostatic Test) được thực hiện theo yêu cầu tiêu chuẩn và cấp sản phẩm.
Ngoài ra, nhà sản xuất còn kiểm tra đường kính ngoài, độ dày thành ống, độ thẳng, độ oval và chất lượng bề mặt để bảo đảm sản phẩm đáp ứng dung sai kỹ thuật.
Cấu trúc vùng ảnh hưởng nhiệt (HAZ) và đặc tính cơ lý của ống ERW
Một trong những vấn đề quan trọng khi đánh giá chất lượng ống thép hàn ERW là vùng ảnh hưởng nhiệt, thường được gọi là HAZ (Heat Affected Zone).
HAZ là khu vực kim loại nằm gần đường hàn, chịu tác động của nhiệt trong quá trình gia công nhưng không nhất thiết bị nóng chảy hoàn toàn. Dưới ảnh hưởng của chu kỳ nhiệt, tổ chức hạt và đặc tính cơ học tại khu vực này có thể thay đổi so với kim loại nền.
Đối với ống thép ERW, vùng HAZ có ý nghĩa đặc biệt vì đây là khu vực chuyển tiếp giữa đường hàn và phần thân ống. Nếu nhiệt độ gia công, lực ép hoặc tốc độ làm nguội không phù hợp, vùng này có thể tồn tại các khuyết tật liên kết hoặc sự khác biệt về tổ chức kim loại.
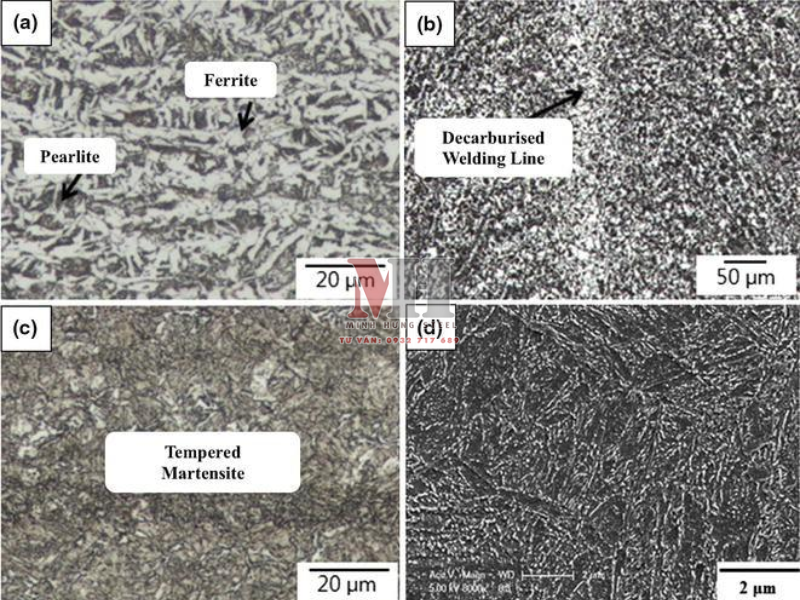
Công nghệ hàn cao tần hiện đại kết hợp với quy trình xử lý nhiệt phù hợp giúp cải thiện đáng kể chất lượng vùng liên kết. Tuy nhiên, không nên mặc định mọi mối hàn ERW đều có cơ tính tương đương 100% kim loại nền. Kết quả thực tế phải được xác nhận bằng thử nghiệm cơ lý và kiểm tra theo tiêu chuẩn sản phẩm.
Một ưu điểm đáng chú ý khác của ống ERW là độ chính xác hình học. Do được sản xuất từ dải thép cán phẳng có chiều dày tương đối đồng đều, sản phẩm có khả năng kiểm soát tốt độ dày thành ống, đường kính ngoài và độ tròn.
Đây là lợi thế trong các ứng dụng cần gia công cắt, tiện, vát mép, hàn nối hoặc lắp ghép theo bản vẽ kỹ thuật.
Hệ thống tiêu chuẩn kỹ thuật và quy cách ống thép hàn ERW
Tiêu chuẩn sản xuất là cơ sở quan trọng để xác định phạm vi ứng dụng, yêu cầu cơ tính, dung sai kích thước và phương pháp kiểm tra chất lượng của ống thép ERW.
Trên thị trường, sản phẩm được sản xuất theo nhiều hệ thống tiêu chuẩn quốc tế. Việc lựa chọn không nên chỉ dựa vào tên mác thép mà cần đối chiếu đầy đủ tiêu chuẩn, cấp sản phẩm và điều kiện làm việc thực tế.
| Tiêu chuẩn | Mác thép/cấp thép tiêu biểu | Ứng dụng |
|---|---|---|
| ASTM A53/A53M | Grade A, Grade B | Đường ống dẫn nước, khí, hơi và các ứng dụng cơ khí phù hợp |
| API 5L | Grade B, X42, X46, X52, X60 | Đường ống vận chuyển dầu khí và công nghiệp năng lượng |
| BS 1387 | Light, Medium, Heavy | Hệ thống đường ống theo quy cách tiêu chuẩn Anh cũ |
| ASTM A500 | Grade A, B, C | Kết cấu thép hình tròn, vuông, chữ nhật |
| JIS G3444 | STK290, STK400, STK500 | Kết cấu thép, cơ khí và công trình xây dựng |
| JIS G3452 | SGP | Đường ống thép carbon dùng trong các ứng dụng thông dụng |
Lưu ý: BS 1387:1985 là tiêu chuẩn cũ đã được thay thế trong hệ thống tiêu chuẩn Anh bằng các tiêu chuẩn liên quan như BS EN 10255. Khi lập hồ sơ dự án, cần xác nhận phiên bản tiêu chuẩn được hợp đồng hoặc thiết kế chấp thuận.
Quy cách ống thép hàn ERW phổ biến
Ống thép ERW được sản xuất với nhiều đường kính và chiều dày khác nhau, đáp ứng nhu cầu từ hệ thống đường ống dân dụng đến kết cấu công nghiệp.
Đường kính ngoài thông dụng có thể bắt đầu từ khoảng Φ21,3 mm và mở rộng đến các kích thước lớn hơn tùy năng lực dây chuyền sản xuất. Chiều dày thành ống thường dao động từ khoảng 1,2 mm đến 16 mm hoặc theo yêu cầu riêng của từng tiêu chuẩn và nhà máy.
Một số quy cách thường gặp gồm:
DN15 – Φ21,3 mm.
DN20 – Φ26,7 mm.
DN25 – Φ33,4 mm.
DN50 – Φ60,3 mm.
DN100 – Φ114,3 mm.
DN150 – Φ168,3 mm.
DN200 – Φ219,1 mm.
Các kích thước trên là những quy cách tham khảo phổ biến, không phải toàn bộ danh mục sản phẩm của mọi nhà máy. Khi đặt hàng cần xác định rõ đường kính ngoài, chiều dày, chiều dài, mác thép và tiêu chuẩn sản xuất.
Đặc biệt, DN là kích thước danh nghĩa, không đồng nghĩa với đường kính ngoài thực tế. Đây là điểm cần lưu ý khi bóc tách khối lượng và lựa chọn phụ kiện kết nối.
Ưu điểm và giới hạn kỹ thuật của ống ERW
Sự phổ biến của ống thép hàn ERW đến từ khả năng cân bằng giữa chất lượng kỹ thuật, hiệu quả sản xuất và chi phí đầu tư. Tuy nhiên, sản phẩm vẫn có những giới hạn nhất định mà kỹ sư và bộ phận thu mua cần cân nhắc trước khi lựa chọn.
Ưu điểm nổi bật của ống thép ERW
Trước hết, ống ERW có lợi thế về hiệu quả kinh tế. Nguyên liệu được sử dụng dưới dạng thép cuộn, quy trình sản xuất liên tục và khả năng tự động hóa cao giúp tối ưu chi phí chế tạo. Trong nhiều trường hợp, giá thành sản phẩm thấp hơn ống thép đúc cùng kích thước và cấp vật liệu, nhưng mức chênh lệch thực tế phụ thuộc vào mác thép, tiêu chuẩn, chiều dày và biến động thị trường.
Về mặt hình học, sản phẩm có độ đồng đều thành ống tốt, bề mặt tương đối nhẵn và khả năng kiểm soát đường kính chính xác. Điều này giúp quá trình cắt, tiện ren, vát mép và gia công kết cấu thuận lợi hơn.
Ngoài ra, tốc độ sản xuất hàng loạt nhanh giúp ống ERW đáp ứng tốt các dự án có khối lượng vật tư lớn và yêu cầu tiến độ giao hàng liên tục.
Những giới hạn kỹ thuật cần lưu ý
Mặc dù công nghệ hàn hiện đại đã cải thiện đáng kể chất lượng đường hàn, ống ERW vẫn có đặc điểm cấu tạo là tồn tại mối hàn dọc thân ống. Do đó, chất lượng liên kết và vùng ảnh hưởng nhiệt cần được kiểm soát nghiêm ngặt.
Đối với môi trường làm việc có nhiệt độ cao, áp suất lớn hoặc điều kiện vận hành đặc biệt khắc nghiệt, việc lựa chọn không thể chỉ dựa vào phương pháp sản xuất mà phải căn cứ vào tiêu chuẩn thiết kế, cấp vật liệu, chiều dày tính toán và yêu cầu kiểm tra.
Ống thép đúc (Seamless) thường được ưu tiên trong một số ứng dụng áp lực và nhiệt độ cao, nơi thiết kế yêu cầu vật liệu không có đường hàn dọc. Tuy nhiên, không thể kết luận mọi hệ thống trên 400°C hoặc áp suất cao đều bắt buộc sử dụng ống đúc. Cần đối chiếu tiêu chuẩn thiết kế và điều kiện làm việc cụ thể.
Khi nào nên lựa chọn ERW thay vì ống thép đúc?
Nếu hệ thống cần độ chính xác kích thước, khối lượng lớn, chi phí đầu tư hợp lý và điều kiện vận hành nằm trong phạm vi tiêu chuẩn cho phép, ERW là phương án đáng cân nhắc.
Ngược lại, khi thiết kế yêu cầu ống không đường hàn hoặc điều kiện làm việc đặc biệt khắt khe, cần xem xét ống thép đúc và các dòng vật liệu chuyên dụng.
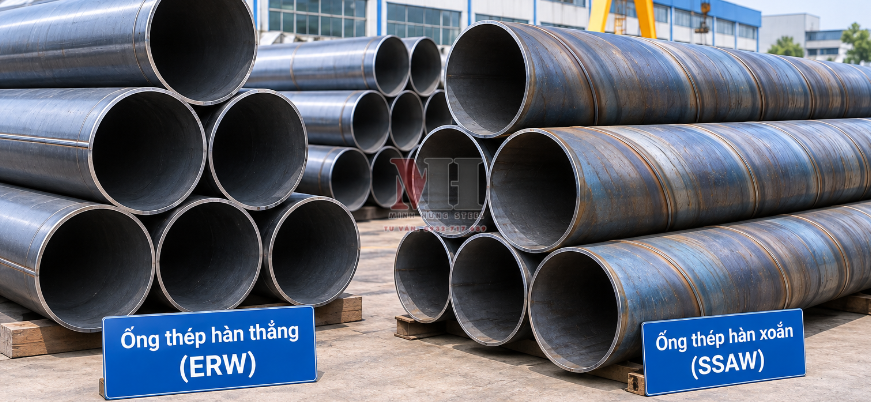
Đối với đường kính lớn, kỹ sư cũng nên tìm hiểu sự khác biệt giữa hai công nghệ hàn phổ biến là ERW và SSAW. Tham khảo bài viết Ống thép hàn ERW và SSAW khác nhau như thế nào để hiểu rõ hơn về đặc điểm, giới hạn đường kính và phạm vi ứng dụng của từng loại.
ứng dụng ống thép hàn ERW trong các dự án trọng điểm
Khả năng ứng dụng của ống thép ERW không chỉ được quyết định bởi đường kính hay chiều dày mà còn phụ thuộc vào áp suất vận hành, môi trường tiếp xúc, phương pháp kết nối và yêu cầu nghiệm thu của công trình.
Ứng dụng trong hệ thống PCCC Sprinkler và trục đứng cấp nước tòa nhà
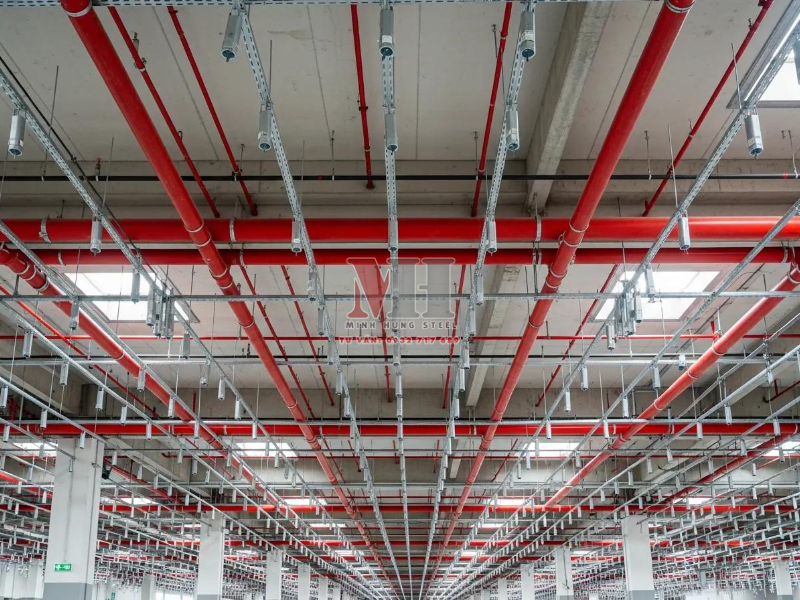
Trong các công trình cao tầng, hệ thống phòng cháy chữa cháy cần duy trì áp suất ổn định và khả năng cấp nước liên tục khi xảy ra sự cố. Đường ống phải đáp ứng yêu cầu về áp lực thiết kế, áp lực thử nghiệm, độ kín và khả năng chống ăn mòn trong môi trường ẩm.
Ống thép hàn ERW mạ kẽm nhúng nóng là một trong những lựa chọn được sử dụng trong hệ thống này. Với các tuyến ống có yêu cầu về kết nối rãnh (Grooved), nhà thầu có thể sử dụng sản phẩm phù hợp để gia công đầu ống và lắp đặt phụ kiện chuyên dụng.
Đối với các hệ thống được thiết kế theo ASTM A53 Grade B, cần kiểm tra đầy đủ cấp vật liệu, chiều dày danh nghĩa và yêu cầu áp lực theo hồ sơ thiết kế. Không nên mặc định mọi ống ASTM A53 Schedule 40 đều phù hợp cho mọi cấp áp lực của hệ thống PCCC.
Ứng dụng trong khung giàn không gian và kết cấu nhà xưởng
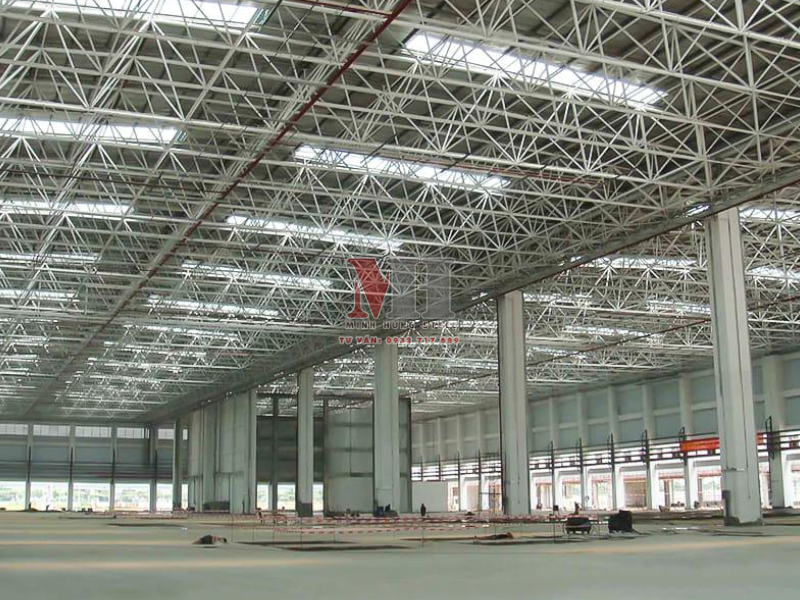
Trong các công trình nhà xưởng nhịp lớn, hệ thống giàn không gian thường sử dụng các cấu kiện thép dạng ống để tối ưu trọng lượng và phân phối tải trọng.
Ống thép ERW theo tiêu chuẩn ASTM A500 hoặc JIS G3444 là những lựa chọn phổ biến cho các cấu kiện kết cấu phù hợp. Độ tròn và độ đồng đều kích thước giúp quá trình cắt vát, gia công CNC và liên kết tại các nút giàn thuận lợi hơn.
Đối với các kết cấu yêu cầu khả năng chịu lực, nhà thiết kế cần kiểm tra thêm giới hạn chảy, độ bền kéo, chiều dày thực tế và khả năng chịu ổn định của cấu kiện. Việc lựa chọn đúng cấp thép sẽ ảnh hưởng trực tiếp đến độ an toàn và tuổi thọ công trình.
Lựa chọn đúng ống thép ERW ngay từ đầu giúp tối ưu chi phí vật tư, hạn chế phát sinh trong quá trình gia công và bảo đảm khả năng vận hành của hệ thống sau khi đưa vào sử dụng.
Thép Minh Hưng hỗ trợ tư vấn lựa chọn ống thép theo mác thép, tiêu chuẩn, đường kính, chiều dày và yêu cầu kỹ thuật của từng công trình. Đối với đơn hàng dự án, khách hàng có thể cung cấp bảng khối lượng hoặc bản vẽ để được hỗ trợ kiểm tra quy cách và phương án cung ứng phù hợp.
Hotline đặt hàng: 093 2717 689 – 0932 005 689
Website: Thepminhhung.com
Fanpage: Thép Minh Hưng – Hàng nhập khẩu chất lượng
Email: minhhungsteel@gmail.com
Địa chỉ: 3/31 Khu Phố Bình Đức 1, Bình Hòa, Hồ Chí Minh