Khách hàng: 32 lượt xem
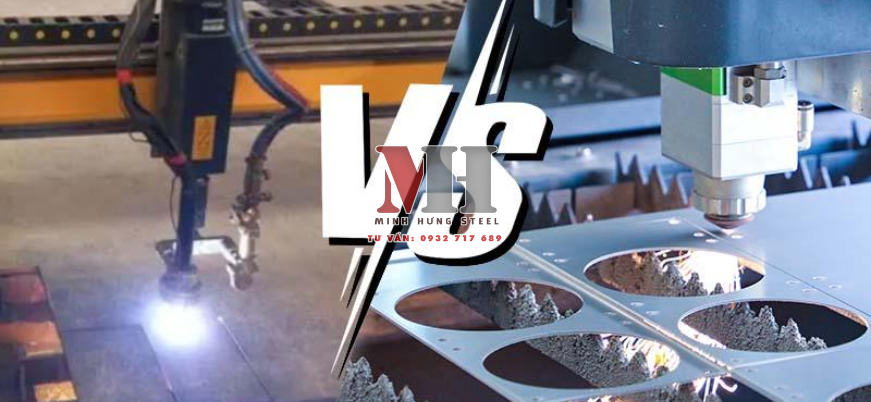
Cắt Plasma và Laser Fiber đều là những công nghệ gia công nhiệt CNC được sử dụng phổ biến trong chế tạo cơ khí và kết cấu thép. Tuy cùng sử dụng năng lượng nhiệt để tách vật liệu, hai phương pháp có sự khác biệt rõ về nguyên lý, độ chính xác, chiều dày phù hợp, chất lượng mạch cắt và chi phí vận hành.
Trong thực tế, Laser Fiber thường phù hợp với thép tấm mỏng và các chi tiết yêu cầu độ chính xác cao, trong khi Plasma có lợi thế khi cắt thép tấm trung bình đến dày, đặc biệt với các chi tiết kết cấu hoặc phôi sẽ tiếp tục gia công cơ khí.
Tổng quan về công nghệ cắt Plasma và Laser Fiber
Cắt Plasma là gì?
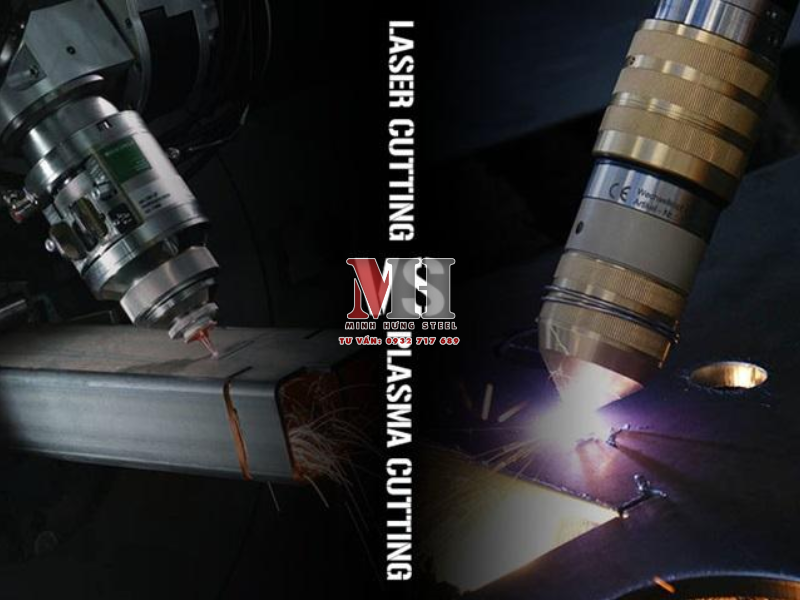
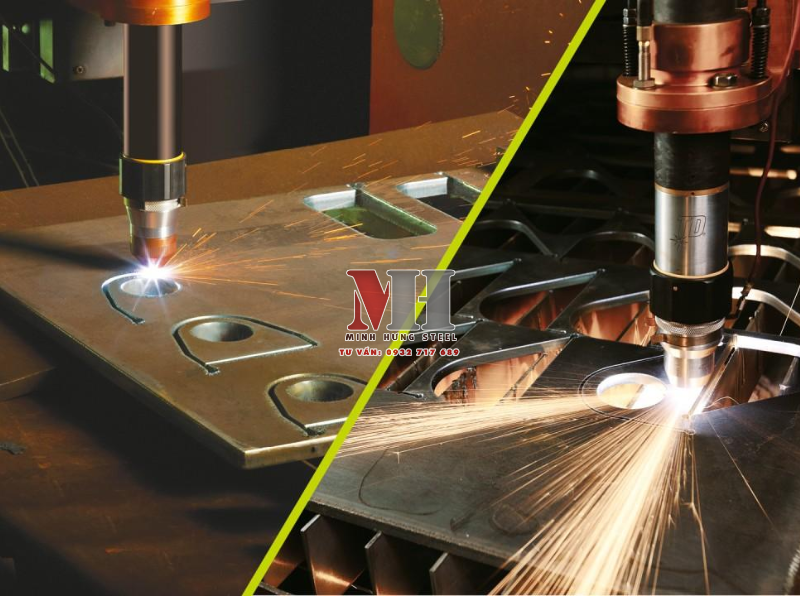
Cắt Plasma (Plasma Cutting) sử dụng hồ quang điện để ion hóa dòng khí, tạo thành tia plasma có nhiệt độ rất cao. Năng lượng từ tia plasma làm nóng chảy kim loại tại vùng cắt, sau đó dòng khí áp lực cao đẩy kim loại nóng chảy ra khỏi rãnh cắt. Các loại khí có thể được sử dụng gồm khí nén, O₂, N₂ hoặc các hỗn hợp khí chuyên dụng. Với thép carbon, lựa chọn khí và thông số cắt ảnh hưởng trực tiếp đến tốc độ cắt, độ vuông mép, lượng xỉ và bavia.
Plasma có ưu thế khi gia công thép tấm trung bình và dày, đặc biệt trong chế tạo kết cấu thép, bản mã, khung máy và phôi cơ khí. Có thể tham khảo thêm cắt plasma thép để tìm hiểu chi tiết về nguyên lý và thông số cắt.
Cắt Laser Fiber là gì?
Cắt Laser Fiber (Fiber Laser Cutting) sử dụng chùm tia laser được tạo ra từ nguồn laser sợi quang và hội tụ qua hệ thống quang học vào vùng vật liệu cần cắt. Mật độ năng lượng cao làm nóng chảy, hóa hơi hoặc loại bỏ vật liệu tại vị trí tác động. Khí hỗ trợ tiếp tục đẩy vật liệu nóng chảy ra khỏi rãnh cắt.
Nhờ đường kính tia và vùng tác động nhiệt nhỏ, Laser Fiber có khả năng tạo kerf hẹp, đường cắt chính xác và xử lý tốt các chi tiết có nhiều lỗ hoặc biên dạng phức tạp. Laser đặc biệt phù hợp với thép tấm mỏng đến trung bình, vỏ máy, tủ điện, chi tiết cơ khí chính xác và các phôi cần hạn chế gia công lại sau khi cắt.
Bảng so sánh tiêu chuẩn kỹ thuật: cắt Plasma và Laser Fiber
| Tiêu chí | Cắt Plasma CNC | Cắt Laser Fiber CNC |
|---|---|---|
| Nguyên lý | Hồ quang và dòng khí ion hóa | Chùm tia laser hội tụ |
| Nhóm chiều dày phù hợp | Trung bình đến dày | Mỏng đến trung bình |
| Độ chính xác | Tốt, tùy thiết bị | Rất cao, đặc biệt với tấm mỏng |
| Kerf | Rộng hơn Laser | Hẹp |
| Độ vát mép | Có thể xuất hiện, nhất là tấm dày | Thường nhỏ hơn |
| Bavia/xỉ | Có thể xuất hiện | Thường ít hơn khi thông số phù hợp |
| Vùng ảnh hưởng nhiệt HAZ | Lớn hơn Laser | Thường nhỏ hơn |
| Tấm mỏng | Có thể cắt nhưng hiệu quả tùy máy | Có lợi thế về tốc độ và độ chính xác |
| Tấm dày | Có lợi thế về chi phí và khả năng cắt | Tốc độ giảm khi chiều dày tăng |
| Chi tiết nhỏ, nhiều lỗ | Hạn chế hơn | Phù hợp |
| Vật liệu | Kim loại dẫn điện như thép, inox, nhôm | Nhiều kim loại, tùy nguồn laser và cấu hình máy |
| Chi phí vật tư | Béc, điện cực, khí hỗ trợ | Khí hỗ trợ, kính bảo vệ và vật tư quang học |
| Ứng dụng phổ biến | Kết cấu, bản mã, phôi dày | Cơ khí chính xác, tấm mỏng, chi tiết phức tạp |
Các khoảng chiều dày và dung sai không nên được áp dụng cứng cho mọi máy. Khả năng thực tế phụ thuộc vào công suất nguồn, loại vật liệu, chiều dày, khí hỗ trợ, đầu cắt và yêu cầu chất lượng. Với nhu cầu cắt phôi theo bản vẽ, có thể tham khảo thêm gia công cắt laser thép tấm để lựa chọn phương pháp phù hợp với từng nhóm vật liệu.
Phân tích so sánh chi tiết các tiêu chí trọng tâm
Chất lượng mạch cắt và dung sai kỹ thuật
Laser Fiber có lợi thế rõ rệt khi cần đường cắt nhỏ, biên dạng phức tạp và các chi tiết có kích thước nhỏ. Đường kính tia laser nhỏ giúp giảm kerf và cho phép bố trí nhiều chi tiết trên cùng một tấm thép. Công nghệ này cũng phù hợp với các chi tiết có nhiều lỗ, rãnh và góc nhỏ. Tuy nhiên, khả năng tạo lỗ nhỏ không thể xác định chỉ bằng quy tắc D < t. Đường kính lỗ tối thiểu còn phụ thuộc vào chiều dày, vật liệu, công suất laser, tiêu cự và chế độ cắt.
Plasma tạo ra rãnh cắt rộng hơn và có thể xuất hiện độ vát ở mép. Với các chi tiết kết cấu như bản mã, tấm liên kết hoặc phôi máy, mức độ này thường có thể chấp nhận được. Nếu phôi tiếp tục qua phay, khoan hoặc mài, có thể chừa lượng dư để hoàn thiện kích thước ở công đoạn sau.
Vùng ảnh hưởng nhiệt HAZ
HAZ là vùng vật liệu nằm cạnh đường cắt chịu tác động của nhiệt nhưng không bị nóng chảy hoàn toàn. Mức độ ảnh hưởng phụ thuộc vào năng lượng đưa vào, tốc độ cắt, chiều dày và tính chất của vật liệu. Laser có vùng tác động nhiệt thường nhỏ hơn nhờ năng lượng được tập trung trong phạm vi hẹp. Điều này có lợi khi gia công thép tấm mỏng, chi tiết dài hoặc sản phẩm yêu cầu kiểm soát biến dạng.
Plasma truyền lượng nhiệt lớn hơn vào vùng xung quanh đường cắt nên HAZ thường rộng hơn. Với tấm mỏng hoặc chi tiết có hình dạng dài, nhiệt tích tụ có thể làm tăng nguy cơ cong vênh nếu bố trí đường cắt và trình tự gia công không phù hợp. Đối với thép có yêu cầu nhiệt luyện như S45C, S50C hoặc một số thép hợp kim, cần đặc biệt quan tâm đến ảnh hưởng nhiệt ở mép cắt. Nếu phôi còn phải nhiệt luyện hoặc gia công chính xác, phương án cắt cần được tính toán ngay từ bước chuẩn bị phôi.
Chi phí đầu tư và vận hành
Chi phí đầu tư máy Plasma và Laser Fiber phụ thuộc rất lớn vào công suất, khổ bàn, thương hiệu nguồn, đầu cắt, hệ thống điều khiển và thiết bị phụ trợ. Vì vậy, không nên mặc định máy Laser luôn cao hơn Plasma một tỷ lệ cố định như 2–4 lần. Plasma có cấu hình tương đối đơn giản và chi phí vật tư chủ yếu liên quan đến béc cắt, điện cực và khí hỗ trợ. Đây là một trong những lý do công nghệ phù hợp với nhiều xưởng chuyên gia công thép tấm trung bình và dày.
Laser Fiber sử dụng nguồn laser, đầu cắt và hệ thống quang học có yêu cầu kỹ thuật cao hơn. Chi phí vận hành có thể bao gồm khí N₂/O₂, kính bảo vệ và các vật tư liên quan đến đầu cắt. Tuy nhiên, với sản phẩm mỏng và sản xuất số lượng lớn, tốc độ, khả năng Nesting và lượng gia công sau cắt thấp có thể tạo lợi thế về tổng chi phí trên mỗi chi tiết. Với thép dày, Plasma thường có lợi thế về chi phí gia công. Với thép mỏng và các chi tiết yêu cầu độ chính xác cao, Laser có thể mang lại hiệu quả tốt hơn.
Khi nào nên dùng Plasma, khi nào nên chọn Laser?
Nên chọn cắt Plasma khi:
Plasma phù hợp với các xưởng chuyên gia công kết cấu thép, khung máy, nhà xưởng, bản mã và phôi cơ khí có chiều dày trung bình đến lớn. Công nghệ này đặc biệt phù hợp khi vật liệu chủ yếu nằm trong khoảng 8–50 mm hoặc khi chi tiết sau cắt còn tiếp tục phay, khoan, mài. Nếu yêu cầu về mép cắt không quá cao và ưu tiên tốc độ cắt, khả năng xử lý thép dày và chi phí gia công, Plasma là phương án đáng cân nhắc.
Nên chọn Laser Fiber khi:
Laser Fiber phù hợp với các đơn hàng thép tấm mỏng và trung bình, chi tiết cơ khí chính xác, vỏ tủ điện, Jig, linh kiện máy và các sản phẩm có biên dạng phức tạp. Công nghệ này đặc biệt có lợi khi bản vẽ có nhiều lỗ nhỏ, đường cong, góc hoặc yêu cầu mép cắt đẹp. Với các chi tiết có thể sử dụng trực tiếp sau cắt, chất lượng mép cắt tốt cũng giúp giảm số công đoạn xử lý tiếp theo. Không nên chỉ dựa vào chiều dày để lựa chọn. Cần xem xét đồng thời mác thép, kích thước tấm, hình dạng chi tiết, dung sai, chất lượng mép cắt, sản lượng và công đoạn sau cắt.
Cắt Plasma hay Laser: Công nghệ nào phù hợp với từng loại thép?
Với SS400, A36, Q235, cả Plasma và Laser đều có thể được sử dụng. Nếu tấm mỏng và nhiều chi tiết nhỏ, Laser thường có lợi thế về độ chính xác. Khi tấm dày hơn và sản phẩm chủ yếu là bản mã hoặc phôi kết cấu, Plasma thường phù hợp hơn.
Với S45C và S50C, lựa chọn công nghệ cần tính đến công đoạn sau cắt. Nếu phôi sẽ tiếp tục phay hoặc tiện, Plasma có thể đáp ứng tốt với những chiều dày phù hợp. Nếu cần biên dạng chính xác ngay từ bước cắt, Laser là lựa chọn đáng cân nhắc.
Với thép chịu nhiệt hoặc thép cường độ cao, chẳng hạn A515, A516 hoặc Q345, cần kiểm tra yêu cầu kỹ thuật của vật liệu và thiết kế trước khi lựa chọn phương pháp cắt. Đặc biệt với vật liệu dùng cho kết cấu chịu lực hoặc thiết bị chịu áp lực, quy trình cắt và xử lý nhiệt sau đó cần được xem xét đồng bộ.
Cách lựa chọn phương pháp cắt theo nhu cầu thực tế
Có thể hình dung lựa chọn công nghệ theo ba yếu tố chính: chiều dày – độ chính xác – công đoạn sau cắt. Nếu cần cắt tấm mỏng, nhiều chi tiết nhỏ và dung sai chặt, Laser Fiber thường phù hợp hơn. Nếu cần cắt thép tấm trung bình đến dày, số lượng phôi lớn và không yêu cầu mép cắt quá tinh, Plasma có thể giúp tối ưu chi phí.
Trường hợp phôi sau cắt còn phải phay CNC, khoan hoặc tiện, chất lượng mép cắt không nhất thiết phải đạt mức hoàn thiện cuối cùng. Khi đó, có thể lựa chọn Plasma và chừa lượng dư phù hợp để gia công tinh. Ngược lại, nếu sản phẩm cần hạn chế tối đa công đoạn xử lý bavia và mài cạnh sau cắt, Laser Fiber thường có lợi thế hơn, đặc biệt với nhóm thép tấm mỏng.
Kết hợp cắt Plasma và Laser Fiber với gia công CNC
Trong sản xuất cơ khí, cắt Plasma hoặc Laser thường chỉ là công đoạn tạo phôi, chưa phải bước hoàn thiện cuối cùng. Sau khi xả phôi, sản phẩm có thể tiếp tục được phay, khoan, taro, tiện hoặc nhiệt luyện. Với phôi S45C, quy trình có thể bắt đầu từ cắt tấm theo biên dạng, sau đó phay các mặt chuẩn, khoan lỗ và gia công những vị trí yêu cầu dung sai chặt. Nếu cần tăng độ cứng bề mặt, chi tiết có thể tiếp tục được tôi cao tần rồi gia công hoàn thiện theo yêu cầu.
Do đó, khi đặt hàng nên cung cấp đầy đủ bản vẽ CAD, mác thép, chiều dày, số lượng, dung sai và yêu cầu bề mặt. Thông tin càng đầy đủ, xưởng càng dễ lựa chọn công nghệ cắt và lượng dư phù hợp. Có thể tham khảo thêm gia công CNC S45C nếu phôi sau cắt cần tiếp tục phay, tiện hoặc gia công chính xác.
Cắt Plasma và Laser Fiber không phải hai công nghệ có thể thay thế hoàn toàn cho nhau. Mỗi phương pháp có vùng ứng dụng phù hợp dựa trên chiều dày vật liệu, yêu cầu độ chính xác, chất lượng mạch cắt và chi phí sản xuất. Laser Fiber có lợi thế khi gia công thép tấm mỏng, chi tiết nhỏ, nhiều lỗ và biên dạng phức tạp. Plasma phù hợp hơn với thép tấm trung bình đến dày, phôi kết cấu và các đơn hàng ưu tiên tốc độ cùng chi phí gia công.
Khi lựa chọn công nghệ, nên đánh giá toàn bộ quy trình từ cắt phôi → gia công CNC → nhiệt luyện → hoàn thiện, thay vì chỉ so sánh giá cắt trên mỗi mét. Đây là cách giúp xác định phương án phù hợp với yêu cầu kỹ thuật và tổng chi phí của từng đơn hàng.
Quý khách có thể liên hệ Thép Minh Hưng để được hỗ trợ lựa chọn giải pháp vật liệu phù hợp, đáp ứng tối ưu cho từng công trình và dự án.
Hotline đặt hàng: 093 2717 689 – 0932 005 689
Website: Thepminhhung.com
Email: minhhungsteel@gmail.com