Khách hàng: 37 lượt xem
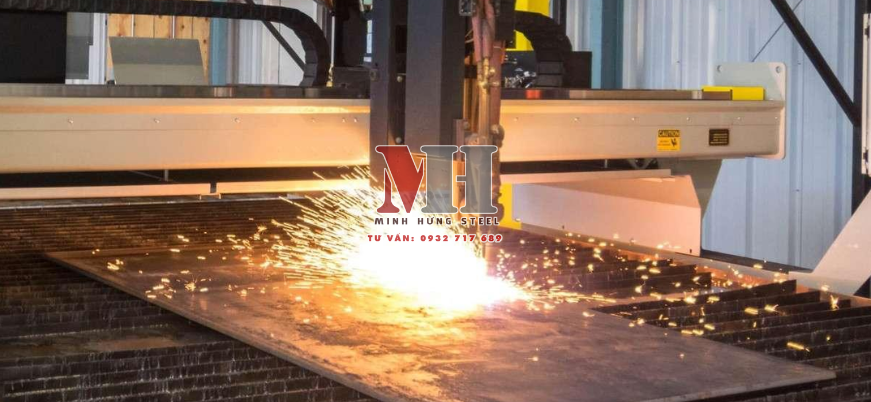
Cắt plasma thép tấm là phương pháp gia công nhiệt CNC được sử dụng rộng rãi để tạo phôi theo bản vẽ trong chế tạo cơ khí, kết cấu thép và công nghiệp. So với cắt oxy-gas, plasma có tốc độ cắt nhanh hơn ở nhóm thép tấm trung bình. Trong khi đó, so với Laser Fiber, plasma thường có lợi thế về chi phí khi gia công thép có chiều dày lớn.
Tùy loại thép, chiều dày và yêu cầu mạch cắt, xưởng có thể lựa chọn Plasma Air, Plasma độ phân giải cao hoặc Plasma khí kép. Việc thiết lập đúng dòng cắt, tốc độ, chiều cao mỏ cắt và khí hỗ trợ quyết định trực tiếp đến độ vuông của mép cắt, lượng bavia và độ ổn định của phôi.
Bản chất kỹ thuật của công nghệ cắt Plasma thép tấm
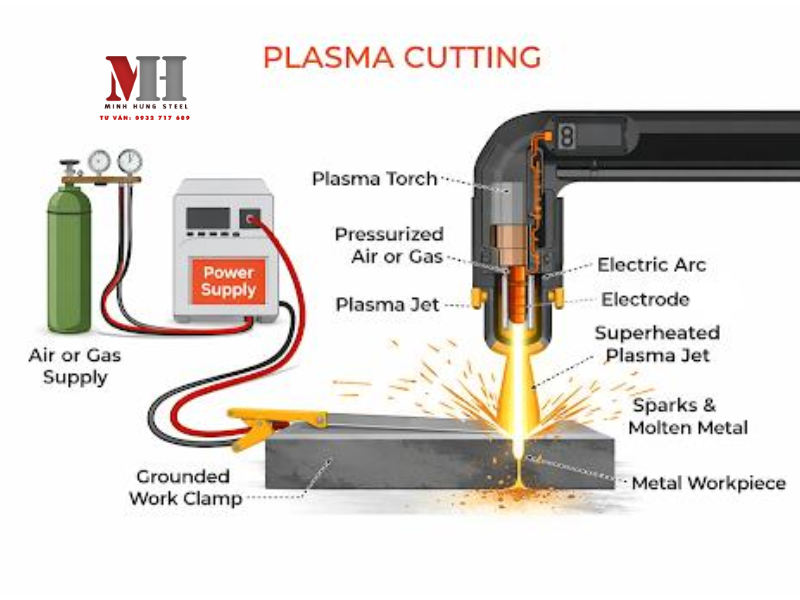
Cắt plasma thép tấm hoạt động dựa trên việc tạo ra hồ quang điện và dòng khí bị ion hóa. Khi khí đi qua vùng hồ quang, năng lượng điện làm khí chuyển sang trạng thái plasma với nhiệt độ rất cao. Dòng plasma tập trung qua đầu mỏ cắt, truyền nhiệt vào thép và làm nóng chảy vật liệu tại vùng cắt.
Dòng khí có tốc độ cao tiếp tục đẩy kim loại nóng chảy ra khỏi rãnh cắt, tạo thành đường cắt theo biên dạng được lập trình trên máy CNC. Nhiệt độ vùng hồ quang plasma có thể đạt mức rất cao, thường được mô tả trong khoảng 15.000–30.000°C tùy hệ thống và điều kiện vận hành.

Các loại khí thường được sử dụng gồm khí nén, O₂, N₂ hoặc hỗn hợp khí chuyên dụng. Với thép carbon, khí nén và oxy là những lựa chọn phổ biến. Loại khí phù hợp cần được xác định theo vật liệu, chiều dày và yêu cầu chất lượng mép cắt.
Về thiết bị, có thể chia thành Plasma không khí (Air Plasma), Plasma độ phân giải cao (High-Definition Plasma/Hi-Def) và Plasma khí kép (Dual-Gas). Plasma Air có cấu hình đơn giản và phù hợp nhiều nhu cầu cắt phổ thông. Plasma Hi-Def tập trung hơn vào chất lượng và độ chính xác của đường cắt. Hệ thống Dual-Gas cho phép sử dụng các loại khí khác nhau để tối ưu chất lượng cắt theo vật liệu.
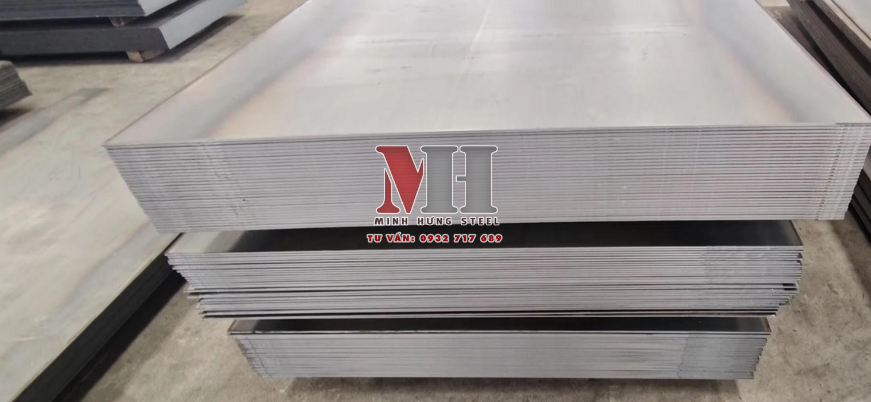
Đối với phôi đầu vào, việc lựa chọn đúng quy cách cũng rất quan trọng. [Thép tấm cán nóng] thường được sử dụng làm vật liệu đầu vào cho nhiều đơn hàng cắt plasma kết cấu và cơ khí.
Phạm vi độ dày và thông số kỹ thuật cắt Plasma thép tấm
Cắt plasma đặc biệt phù hợp với thép carbon và một số thép hợp kim có chiều dày trung bình đến lớn. Khoảng 4–50 mm có thể xem là vùng ứng dụng phổ biến, nhưng giới hạn thực tế phụ thuộc vào nguồn plasma, dòng cắt, vật liệu và yêu cầu chất lượng.
Không nên cố định một mức chiều dày tối đa cho tất cả máy plasma. Cùng một loại thép, máy có dòng cắt lớn hơn có thể xử lý chiều dày khác với máy công suất nhỏ.
Tham khảo phạm vi vận hành
| Chiều dày thép | Đặc điểm gia công | Nguồn cắt tham khảo |
|---|---|---|
| 4–8 mm | Tốc độ cắt cao, phù hợp chi tiết kết cấu và cơ khí | Plasma công suất trung bình |
| 10–25 mm | Vùng ứng dụng phổ biến của Plasma CNC | Khoảng 130–260A tùy vật liệu |
| 30–50 mm | Tốc độ giảm, yêu cầu nguồn công suất lớn | Có thể cần 400–800A tùy thiết bị |
Các giá trị trên chỉ mang tính tham khảo, không phải thông số cắt cố định. Tốc độ cắt thực tế còn phụ thuộc vào mác thép, dòng cắt, loại khí, chiều cao mỏ, tình trạng béc cắt và yêu cầu chất lượng mép cắt. Ở nhóm thép tấm 16 mm, 18 mm, 20 mm và 25 mm, plasma CNC thường được lựa chọn khi cần tạo nhiều phôi có biên dạng khác nhau. Có thể xem thêm thép tấm dày 16 mm, 18 mm, 20 mm, 25 mm để tham khảo quy cách và trọng lượng của nhóm thép này.
Rãnh cắt và độ chính xác
Rãnh cắt plasma thép tấm thường rộng hơn laser do đặc tính của hồ quang. Với tấm mỏng, kerf có thể ở khoảng 1,5–2,0 mm trong một số điều kiện, nhưng không nên xem đây là giá trị cố định cho mọi máy. Khi chiều dày tăng, tốc độ cắt và chất lượng mép cắt thay đổi theo. Mép dưới có thể xuất hiện xỉ hoặc bavia nếu tốc độ, dòng cắt và chiều cao mỏ chưa được thiết lập phù hợp.
So sánh cắt Plasma thép với cắt Laser CNC và Oxy-Gas
Ba phương pháp đều có khả năng cắt thép tấm nhưng phù hợp với những nhóm ứng dụng khác nhau.
| Tiêu chí | Cắt Plasma CNC | Cắt Laser Fiber CNC | Cắt Oxy-Gas |
|---|---|---|---|
| Nhóm chiều dày phù hợp | Trung bình đến lớn | Mỏng đến trung bình | Trung bình đến rất dày |
| Tốc độ ở thép 10–20 mm | Nhanh | Nhanh, tùy vật liệu/máy | Chậm hơn |
| Độ chính xác | Tốt | Rất cao | Thấp hơn |
| Mạch cắt | Có thể có góc vát và bavia | Mịn, kerf nhỏ | Thô hơn, HAZ lớn hơn |
| Vùng ảnh hưởng nhiệt | Trung bình | Thường nhỏ | Thường lớn |
| Chi phí với thép dày | Thường có lợi thế | Có thể cao hơn | Có lợi thế ở thép rất dày |
| Ứng dụng tiêu biểu | Bản mã, kết cấu, phôi cơ khí | Chi tiết chính xác, biên dạng phức tạp | Tấm rất dày, kết cấu lớn |
Không có phương pháp nào phù hợp với mọi trường hợp. Laser thường có lợi thế khi cần đường cắt nhỏ và độ chính xác cao. Plasma phù hợp khi cần cân bằng giữa tốc độ, chiều dày và chi phí. Oxy-gas vẫn có vị trí trong các ứng dụng thép carbon rất dày. Với các chi tiết yêu cầu mép cắt nhỏ, nhiều lỗ hoặc biên dạng phức tạp, có thể tham khảo thêm gia công cắt laser thép tấm.
Ưu điểm và hạn chế khi cắt Plasma thép tấm
Ưu điểm của cắt Plasma thép tấm
Ưu điểm nổi bật của plasma là tốc độ cắt cao trên thép carbon và khả năng xử lý tấm có chiều dày tương đối lớn. Máy CNC có thể nhận file CAD và tự động điều khiển đường cắt, phù hợp với cả đơn hàng đơn chiếc và sản xuất số lượng lớn. So với laser ở nhóm thép dày, plasma thường có chi phí đầu tư và chi phí gia công thuận lợi hơn. Đây là lý do phương pháp này được sử dụng nhiều để cắt bản mã, chi tiết kết cấu, phôi máy và các tấm thép có chiều dày trung bình.
Plasma cũng có thể gia công nhiều nhóm vật liệu như SS400, A36, Q235, S45C, S50C và một số thép hợp kim hoặc thép chịu nhiệt, nhưng chế độ cắt phải được điều chỉnh theo từng mác thép.
Hạn chế của cắt Plasma thép tấm
Hạn chế chính của plasma là độ chính xác và chất lượng mép cắt thường không đạt mức tương đương Laser Fiber. Đường cắt có thể xuất hiện góc vát, xỉ hoặc bavia, đặc biệt khi cắt tấm dày hoặc khi thông số vận hành chưa tối ưu. Khi chiều dày tăng, hiện tượng vát mép thường rõ hơn. Vì vậy, nếu chi tiết có yêu cầu dung sai rất chặt hoặc cần mép cắt hoàn thiện ngay sau khi cắt, có thể phải chừa lượng dư để phay CNC hoặc gia công tinh.
Đối với lỗ nhỏ, chất lượng cũng phụ thuộc mạnh vào đường kính lỗ, chiều dày tấm và khả năng điều khiển hồ quang. Quy tắc D ≥ t có thể dùng như một nguyên tắc tham khảo trong thiết kế, nhưng không phải giới hạn kỹ thuật cố định cho mọi hệ thống plasma.
Các yếu tố ảnh hưởng đến báo giá gia công cắt Plasma thép tấm
Giá cắt plasma thép tấm thường được tính dựa trên vật liệu, chiều dày, tổng chiều dài đường cắt, số lần đục lỗ và số lượng sản phẩm.
Độ dày thép tấm
Thép càng dày thì tốc độ cắt thường càng giảm. Đồng thời, mức tiêu hao điện cực, béc cắt và khí hỗ trợ có thể tăng. Vì vậy, đơn giá trên mỗi mét cắt thường không giống nhau giữa tấm 6 mm, 12 mm và 25 mm.
Tổng chiều dài đường cắt
Một bản vẽ có cùng trọng lượng phôi nhưng nhiều đường bao, lỗ và rãnh sẽ cần thời gian máy lớn hơn. Do đó, tổng mét tới là một trong những yếu tố quan trọng khi tính giá gia công.
Số lần đục lỗ Piercing
Mỗi lần máy phải xuyên thủng vật liệu để bắt đầu một đường cắt đều ảnh hưởng đến thời gian và mức tiêu hao vật tư. Chi tiết có nhiều lỗ nhỏ hoặc nhiều biên dạng rời thường có chi phí gia công cao hơn tấm có một đường bao đơn giản.
Mác thép
Thép carbon thông thường như SS400, A36, Q235 thường dễ gia công hơn một số thép hợp kim hoặc thép có yêu cầu kỹ thuật đặc biệt. Với S45C, S50C, Q345, A515, A516 hoặc thép chống mài mòn, cần xác định chế độ cắt phù hợp thay vì áp dụng một thông số chung. Ngoài ra, yêu cầu về dung sai, chất lượng mép cắt, xử lý bavia và lượng dư cho công đoạn sau cũng có thể làm thay đổi chi phí.
Quy trình kiểm soát chất lượng mạch cắt Plasma tại xưởng
Sau khi cắt, phôi cần được kiểm tra trước khi chuyển sang công đoạn tiếp theo. Việc kiểm tra không chỉ tập trung vào kích thước mà còn phải đánh giá chất lượng mép cắt.
Kiểm tra kích thước và góc vát
Kỹ thuật viên kiểm tra chiều dài, chiều rộng, đường kính lỗ và vị trí các chi tiết theo bản vẽ. Với các bề mặt quan trọng, có thể kiểm tra thêm độ vuông của mép cắt và góc vát. ISO 9013 là tiêu chuẩn thường được dùng để phân loại chất lượng cắt nhiệt, trong đó xem xét các đặc tính như độ lệch vuông/góc, độ nhám và các khuyết tật của bề mặt cắt. Cấp chất lượng cần được xác định theo yêu cầu của bản vẽ hoặc hợp đồng, không nên mặc định mọi sản phẩm đều phải đạt cùng một cấp.
Kiểm tra xỉ và bavia
Xỉ bám ở mặt dưới là hiện tượng có thể xuất hiện sau cắt plasma. Mức độ phụ thuộc vào chiều dày, dòng cắt, tốc độ và khí sử dụng. Với bavia nhẹ, có thể làm sạch bằng búa gõ, máy mài hoặc phương pháp xử lý mép phù hợp. Nếu chi tiết yêu cầu bề mặt hoàn thiện cao, có thể đưa sang công đoạn gia công tinh.
Kiểm tra phôi trước khi gia công CNC
Đối với những chi tiết S45C được cắt plasma để tiếp tục phay hoặc tiện, cần kiểm tra lượng dư tại các vị trí gia công. Phôi phải đủ vật liệu để đưa về kích thước cuối cùng nhưng không nên chừa lượng dư quá lớn gây tăng thời gian CNC. Sau khi xả phôi, doanh nghiệp có thể tiếp tục gia công CNC S45C để phay, khoan, taro hoặc hoàn thiện các bề mặt yêu cầu dung sai chặt.
Khi nào nên chọn cắt Plasma thép tấm?
Cắt Plasma CNC phù hợp khi cần gia công nhanh các loại thép carbon có chiều dày từ trung bình đến lớn, đặc biệt với các chi tiết kết cấu, bản mã và phôi cơ khí không yêu cầu chất lượng mép cắt ở mức quá cao. Nếu ưu tiên độ chính xác, kerf nhỏ và đường cắt đẹp, Laser Fiber thường phù hợp hơn. Nếu cần cắt thép carbon rất dày và yêu cầu về độ chính xác không quá cao, Oxy-Gas vẫn có thể là phương án kinh tế.
Vì vậy, lựa chọn công nghệ nên dựa trên mác thép, chiều dày, hình dạng chi tiết, dung sai, số lượng và công đoạn gia công sau cắt thay vì chỉ so sánh đơn giá trên mỗi mét cắt. Cắt Plasma thép tấm là giải pháp hiệu quả cho nhóm vật liệu có chiều dày trung bình đến lớn. Công nghệ này có ưu thế về tốc độ, khả năng tự động hóa và chi phí gia công trong nhiều ứng dụng cơ khí, kết cấu thép.
Để đạt chất lượng ổn định, cần kiểm soát từ lựa chọn phôi, dòng cắt, khí hỗ trợ, tốc độ, chiều cao mỏ đến kiểm tra kích thước và bavia sau cắt. Với những chi tiết cần độ chính xác cao hơn, phôi plasma có thể được chừa lượng dư để tiếp tục phay CNC hoặc gia công tinh theo bản vẽ.